面向智能制造的MES系统选型要点与湖北工厂落地实践
当车间里的设备开始“说话”,当生产节拍不再是凭经验拍脑袋,制造企业的数字化转型才算真正踩到了点子上。作为深耕工业自动化软件开发多年的服务商,湖北省唯满晋科技有限公司在服务湖北本地工厂时发现,很多企业对MES(制造执行系统)的认知仍停留在“上系统”的层面,而忽略了它作为工厂数字化中枢的本质。选型错了,后面每一步都是坑。
MES选型:别只看功能清单,要看“适配度”
MES的核心价值在于打通计划层与执行层之间的信息断层。但不同行业的工艺复杂度、设备联网率、数据采集频率差异极大。比如,汽车零部件工厂关注批次追溯,而电子组装厂更看重工位防错。湖北省唯满晋科技有限公司建议,选型第一步不是比价,而是做一次工厂数字化成熟度评估——明确哪些设备具备PLC接口,哪些工序需要人工扫码,这直接决定了物联网层的数据采集方案。
以我们服务过的武汉一家注塑企业为例,其原有设备老旧,RS232接口居多。若强行上高端MES,仅硬件改造费用就超预算40%。最终,我们采用边缘网关+协议转换的方案,将设备监控的改造成本压缩到传统方案的六成,而数据实时性仍能保证在2秒以内。
实操方法:用“三周试点法”验证系统韧性
选型时最忌讳“PPT演示很完美,一上线就崩溃”。湖北省唯满晋科技有限公司推荐客户采用“三周试点法”:选一条瓶颈产线,跑通工单派发、报工、异常呼叫三个核心场景。重点观察两点:一是系统在断网情况下的本地缓存能力,二是操作工的学习成本。我们见过太多系统因为界面交互反人类而被一线抵触,最终沦为“电子看板”。
- 第一周:只跑主流程,不接自动化设备,验证数据准确性;
- 第二周:接入设备监控接口,测试高频数据(如注塑机射胶压力)的采集稳定性;
- 第三周:模拟突发异常(如物料短缺、设备宕机),检验系统的响应与追溯逻辑。
这套方法看似耗时,却能筛掉至少一半“水土不服”的MES产品。以湖北某食品包装企业为例,试点期间发现其MES对洁净车间湿度数据的处理逻辑存在偏差,导致环境报警频发。若直接全面上线,每天至少要产生200条无效告警,运维团队根本无从下手。
落地实践:从“设备监控”到“决策优化”的阶梯
很多工厂把MES等同于“屏幕上的数据”,这是最大的误区。真正的智能制造系统,应该让数据反哺生产。在湖北襄阳一家机械加工厂的落地案例中,湖北省唯满晋科技有限公司通过采集机床主轴负载数据,结合MES的工单信息,建立了刀具寿命预测模型。结果,刀具异常损耗率下降了18%,换刀停机时间每月减少约7小时。
值得注意的是,技术运维能力决定了系统能跑多远。不少企业上线初期热情高涨,但三个月后因无人维护,数据准确性开始滑坡。我们建议工厂至少要培养一名懂SQL查询和基础网络协议的内部运维人员,否则再好的MES也只是摆设。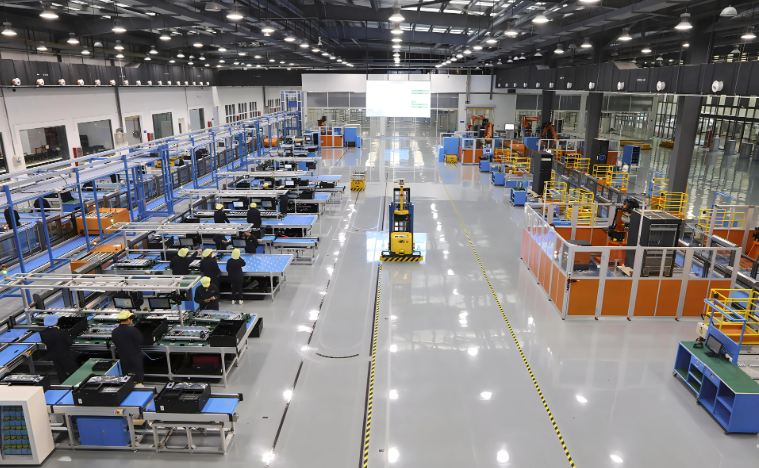
回到选型本身,没有最好的系统,只有最合适的方案。湖北省唯满晋科技有限公司在工业自动化软件开发领域积累的百余个湖北本土项目经验表明:MES落地成功的关键,70%在于前期调研与实施方法论,30%在于软件功能本身。与其追逐大而全的“平台型”产品,不如选择能贴合自身工艺、并且服务商具备长期技术运维能力的方案。毕竟,工厂数字化是一场马拉松,不是百米冲刺。